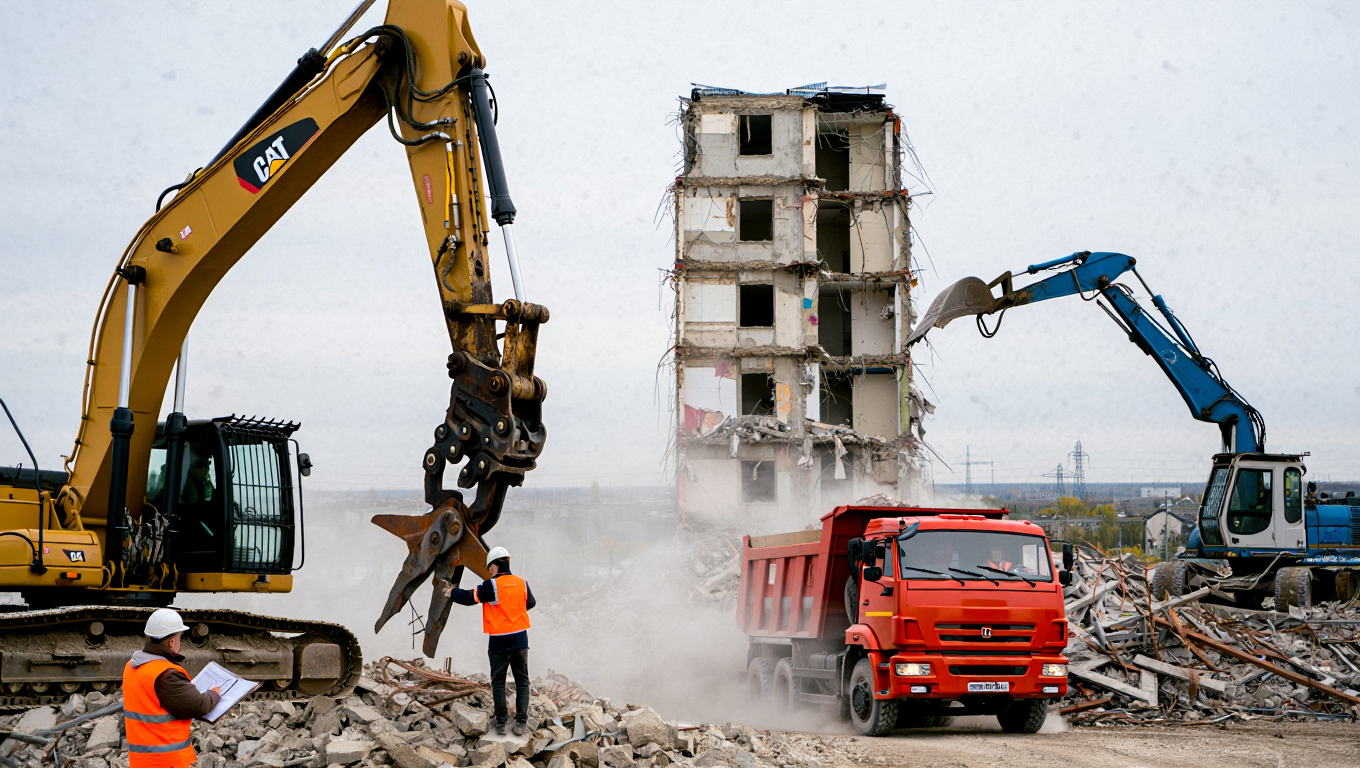
Гидроножницы MT как инструмент для демонтажа
Гидроножницы MT представляют собой инструмент гидравлического резания, в котором силовой элемент — плунжер гидроцилиндра https://reschke.ru/gidronozhnitsy-vtn/ приводит в движение режущую головку. В работе применяется жидкость высокого давления, создающая постоянную силу резания на режущем элементе. Конструкция предусматривает сменные головки и уплотнения, что обеспечивает адаптивность к различным типам металлоизделий и элементам конструкций. В демонтаже такие устройства применяются для раскроя балочных частей, труб и элементов конструкций в ограниченном пространстве.
Широкий ассортимент режущих головок, элементов крепления и запасных частей позволяет подбирать конфигурацию под конкретный объект демонтажа. Доставка по территории РФ организована через распределительную сеть и транспортных партнёров, что обеспечивает оперативность поставки и контроль качества на протяжении всего цикла, включая комплектацию документации и инструкциями по эксплуатации.
Принципы гидравлического резания и роль в демонтаже
Гидравлическое резание основано на передаче высокого давления масла к режущей головке, что создает концентрированную осевую силу на заготовке. Резание происходит за счёт контакта рабочих кромок с поверхностью изделия, что позволяет выполнять точные пропилы и резы без значительного вибрационного воздействия на соседние элементы. При этом важно обеспечить надежную фиксацию обрабатываемого объекта и избежать перекоса реза.
Применение гидроножниц в различных сценариях демонтажа
Устройства применяются для разреза элементов металлоконструкций, трубопроводов и композитных материалов, включая участки с ограниченным доступом. В условиях демонтажа важна возможность изменения геометрии реза за счёт сменных головок и регулировки усилия резания, что позволяет подстраивать режим под прочность материала и требуемую точность. Нередко гидроножницы работают совместно с другими инструментами, обеспечивая последовательный разбор конструкций.
Технические параметры и производительность
Максимальная толщина резки и диапазон материалов
Максимальная толщина резки зависит от типа головки и характеристик материала. В стандартной конфигурации диапазон может составлять от нескольких миллиметров до нескольких десятков миллиметров по толщине металла, с возможностью увеличения предела за счёт использования специализированных головок. Диапазон материалов охватывает сталь, нержавеющую сталь, алюминий и, в определённых задачах, композитные элементы и титан. Геометрия изделия и наличие сварных швов влияют на равномерность резания и стабильность реза.
Скорость резания, мощность гидронасоса и рабочее давление
Скорость резания зависит от мощности гидронасоса и сопротивления резанию. В типичной конфигурации скорости движения головки варьируются в пределах 0,3–1,5 м/мин, что позволяет достигать разумной производительности при контролируемой температуре и уровне шума. Мощность гидронасоса обычно находится в диапазоне 5–15 кВт, а рабочее давление гидравлической линии — 700–1000 бар, что формирует требуемую силу резания и устойчивость к перегреву в процессе работы. Эти параметры зависят от конфигурации головки и условий эксплуатации.
| Параметр | Значение |
|---|---|
| Макс. толщина резки | 6–60 мм (варианты до 80–100 мм для специализированных головок) |
| Диапазон материалов | сталь, нержавеющая сталь, алюминий, композиты |
| Давление | 700–1000 бар |
| Мощность насоса | 5–15 кВт |
| Скорость резания | 0,3–1,5 м/мин |
Безопасность и техническое обслуживание
Меры безопасности и средства защиты
При работе с гидроножницами применяются средства индивидуальной защиты: каска, защитные очки, перчатки, защитные экраны и обтянутые одежда. Перед эксплуатацией проводится визуальная проверка состояния оборудования: наличие утечек, целостность шин, фиксации узлов. Во время резания устройство должно быть зафиксировано, а рабочее место обнесено оградой или экраном для предотвращения попадания обломков.
«Безопасность резки требует фиксации изделия и использования защитных экранов»
Регламент обслуживания и контроль гидравлической жидкости
Обслуживание включает периодические осмотры узлов и замену уплотнений. Контроль гидравлической жидкости производится на предмет наличия воды, загрязнений и чрезмерного износа фильтров. Регламент может предусматривать замену жидкости через определённый период или по потребности, а также проведение проверки герметичности системы. Важным элементом является контроль температуры масла и отсутствие нагара на поршнях.
- Средства индивидуальной защиты применяются до начала эксплуатации и во время работы.
- Контроль состояния фиксации и сопротивления резу обеспечивается перед началом операции.
- Проверки и осмотры проводятся по регламенту технического обслуживания.
- Определить требуемое давление и мощность гидросистемы.
- Подобрать головку по толщине резки и типу материала.
- Проверить гидравлическое соединение и уровень рабочей жидкости.
- Организовать рабочее место, обеспечить устойчивость и защиту.
Логистика и сервисное сопровождение
Условия поставки по территории РФ: упаковка, документация
Условия поставки включают корректную упаковку и маркировку, перечень комплектующих и инструкции по эксплуатации. Поставку сопровождают документы, подтверждающие технические характеристики, а также руководство по монтажу и ремонту. В процессе транспортировки осуществляется контроль за сохранностью режущих головок и уплотнений, чтобы избежать повреждений при разгрузке.
Гарантийная поддержка и сервисные центры
Гарантийная поддержка включает обслуживание и ремонт на региональном уровне, наличие запасных частей, диагностику и консультации по эксплуатации. В рамках сервиса предоставляются рекомендации по выбору комплектации под конкретные условия работы и по порядку проведения регламентных осмотров и замены расходных узлов.
«Регламент технического обслуживания предусматривает периодические осмотры и замену уплотнений»
Подготовка к демонтажу и совместимость систем
Определение необходимого давления и мощности гидросистемы
Определение параметров выполняется на основе характера материала, толщины реза и требуемой скорости работы. В частности, для твердых металлоконструкций и крупных элементов требуется более высокая мощность и давление, тогда как для алюминиевых и композитных материалов — меньшие значения. Важна совместимость с источником питания, устойчивость к пиковым нагрузкам и наличие защитных фильтров.
Подготовка рабочего места и проверка совместимости с гидравлическим источником
Рабочее место подготавливается с учётом безопасной дистанции, чистоты поверхности и обеспечения надлежащей фиксации обрабатываемого изделия. Важно проверить совместимость гидронасоса и линий с режущей головкой по давлению, расходу и типу масла. Также следует обеспечить наличие средств защиты от искр и загрязнений, а при необходимости — организовать временные экраны и кресла для операторов.
Риски, фиксация и эксплуатационные ограничения
Риски резки металлов и меры снижения
Резание металлоконструкций сопряжено с рисками трещин, обрушения и поломки ненагруженных участков. Чтобы снизить риски, применяются дополнительные крепления и временные опоры, контролируется геометрия реза, а также ограничивается скорость за счёт режимов работы. При обработке твердых материалов могут возникать нагрев, выход за пределы допустимой толщины и зачаточные сколы, поэтому важна предварительная оценка прочности детали.
Фиксация объекта резки и обеспечение устойчивости
Фиксация объекта резки достигается за счет применяемых зажимов и опор, которые удерживают элемент в нужном положении во время резания. Обеспечение устойчивости снижает риск смещения и деформации, что критично для точного разреза. В некоторых случаях применяются временные рамы и упоры, чтобы снизить нагрузку на оператор и снизить риск аварийной ситуации.
«Безопасность резки требует фиксации изделия и использования защитных экранов»