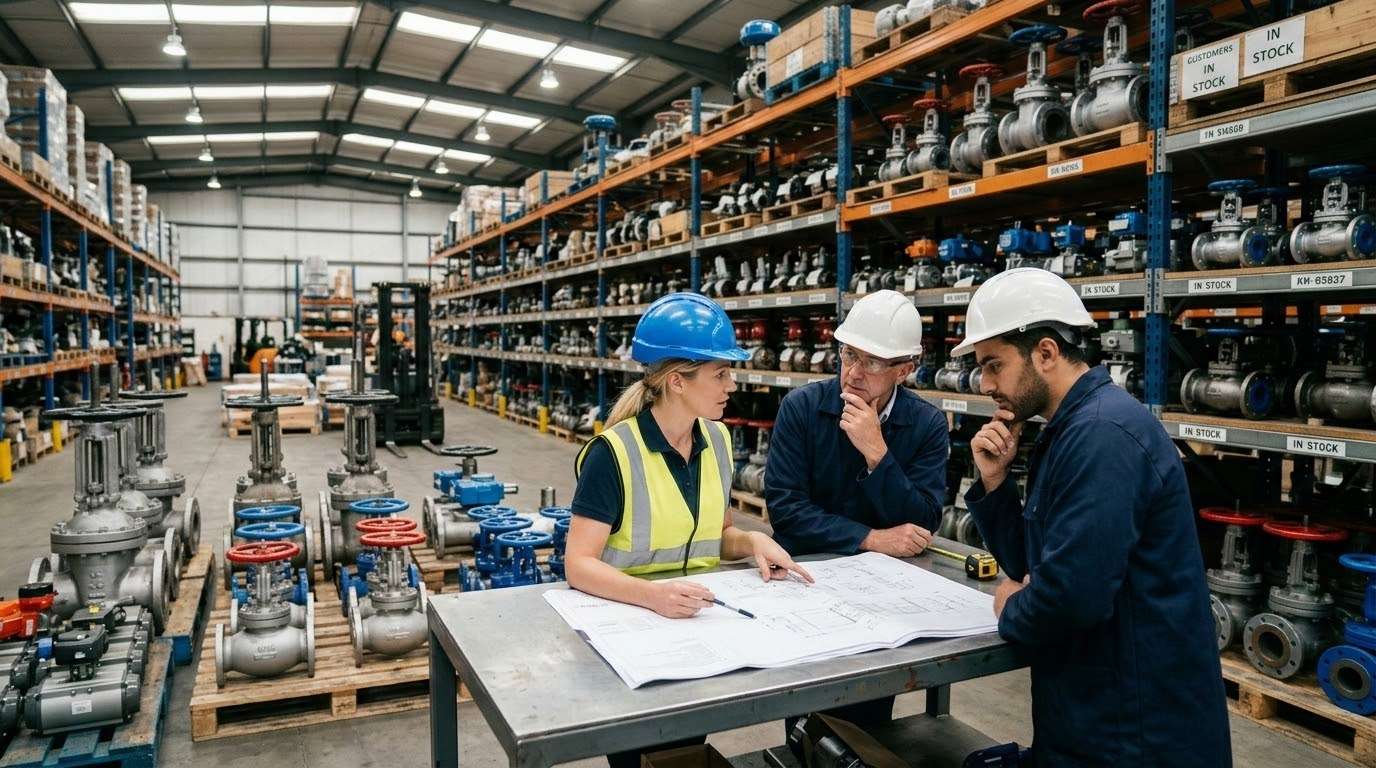
Виды запорно‑регулирующей арматуры и их назначение
Запорно‑регулирующая арматура предназначена для управления потоком и давлением в трубопроводной системе. Она обеспечивает возможность полного перекрытия канала или точной регулировки пропускной способности, что влияет на стабильность параметров рабочей среды и безопасность эксплуатации. В зависимости от задачи выбирают устройства с разной степенью герметичности, скоростью реакции и устойчивостью к рабочей среде, включая решения от Уральский завод трубопроводной арматуры.
Классификация арматуры основывается на функциональном назначении и конструкции. В рамках одного класса встречаются изделия, ориентированные на перекрытие потока, на изменение сопротивления или на поддержание заданного давления в участках трубопровода. Чтобы обеспечить надёжность и долговечность элементов системы, следует учитывать совместимость с окружающей средой, требования к материалам и условия эксплуатации.
Обзор типов: клапаны, задвижки и регуляторы
Клапаны применяются для быстрого перекрытия или ограничения потока и обычно характеризуются небольшой задержкой в ответе. Задвижки чаще используют на линиях большой пропускной способности и требуют большей площади затвора; они эффективны для длительных периодов эксплуатации и могут иметь сварное или фланцевое соединение. Регуляторы предназначены для поддержания заданного уровня давления или расхода, реагируя на изменение параметров в рабочей среде и обеспечивая плавную регулировку.
Роль арматуры в управлении потоком и давлением
Арматура формирует гидравлические условия внутри трубопроводной сети за счёт геометрии затвора, типа привода и характеристики уплотнений. Материальные свойства и конструктивные решения определяют допускаемую температуру и среду эксплуатации, что влияет на срок службы и частоту обслуживания. Гибкость выбора элементов позволяет адаптировать схему к изменению требований по трубопроводной системе без замены основной конфигурации.
Изготовление по чертежам заказчика: процесс и согласование
Этапы подготовки технического задания на основе чертежа
- Разбор представленного чертежа заказчика с фиксацией условий эксплуатации и материалов.
- Сформулирование технического задания на основе функциональных требований, допусков и размеров.
- Определение критериев контроля качества и методик испытаний, привязанных к проектной документации.
Этапы согласования и контроль документации
- Передача проекта на внутреннюю экспертизу для проверки соотвествия требованиям отраслевых норм.
- Согласование технических параметров, упаковочных и маркировочных требований с заказчиком.
- Утверждение документации и выпуск рабочей инструкции по изготовлению.
Параметры и требования к изделиям по чертежам
Критически важные параметры: DN, PN, материал, соединение, температура
- DN — номинальный размер прохода, определяющий пропускную способность и совместимость с линиями.
- PN — предельное рабочее давление, которое изделие способно выдержать без деформации.
- Материал — выбирается с учётом среды и температуры: сталь, нержавеющая сталь, бронза и другие сплавы.
- Тип соединения — резьбовое, втулочное, фланцевое или сварное, что влияет на монтаж и герметичность.
- Температура и рабочая среда — материал и конструкция подбираются под конкретную агрессивность среды и диапазон температур.
Требования к чертежам: размеры, допуски, маркировка
Чертежи должны фиксировать точные размеры и допуски, требуемые к элементам узла, а также требования к маркировке и идентификации изделия. Указания по типу соединения, материалам и параметрам тестирования создают базу для правильной сборки и последующего контроля качества.
Производственный цикл по заказу: анализ чертежей до испытаний
Разбор чертежей, разработка технического задания, изготовление и сборка
- Анализ чертежей для выявления несоответствий и пробелов в документации.
- Разработка технического задания, формирование спецификаций материалов и требований к сборке.
- Изготовление деталей, последующая сборка в соответствии с чертежами и регламентами контроля.
Испытания и контроль качества по документации
- Периодические проверки геометрии и соответствия допускам по актам измерений.
- Испытания на прочность и герметичность согласно протоколам и спецификациям.
- Документирование результатов и оформление протоколов испытаний.
«Ключом к надёжности изделия является точное соответствие чертежам и установленным требованиям к качеству на каждом этапе производственного цикла»
Документация, идентификация и управление изменениями
Спецификации, протоколы испытаний, гарантийная документация
- Спецификации на комплектующие и изделия, отражающие параметры DN, PN, материалы и соединения.
- Протоколы испытаний, подтверждающие соответствие конструкции и характеристик требованиям заказа.
- Гарантийная документация, включая условия эксплуатации и срок хранения документов.
Регламенты по изменению чертежей и идентификация изделия
- Установленный процесс регистрации изменений чертежей и версионирования документации.
- Методы идентификации изделия на стадии производства и при поставке.
Риски и преимущества наличия ассортимента на складе
Риски несоответствий и задержек материалов
Основные риски включают возможные расхождения между чертежами и поступившими материалами, задержки в поставках и необходимость повторной проверки параметров. Эти сценарии требуют дополнительного контроля и документирования изменений.
Преимущества доступности 85% ассортимента и влияние на сроки
Наличие на складе значительной доли ассортимента — 85% — сокращает время поставки и упрощает реализацию стандартных требований. Это снижает риск задержек и ускоряет обработку заказов, сохраняя сопутствующую документацию в актуальном состоянии.
| DN | PN | Материал | Тип соединения | Макс. температура |
|---|---|---|---|---|
| 20 | 16 | Сталь | сварное | 200 °C |
| 50 | 40 | Нержавеющая сталь | фланцевое | 350 °C |
| 100 | 16 | Бронза | резьбовое | 150 °C |